Rastreabilidade e recall: como montar a árvore de lotes e simular um recolhimento
Rastreabilidade é daqueles requisitos que toda empresa diz que tem. Os lotes estão na etiqueta, o sistema registra a nota fiscal, o formulário de recebimento tem um campo para o lote do fornecedor. O problema aparece no dia em que o fornecedor liga avisando que um lote de matéria-prima está contaminado — e a pergunta "em quais produtos esse lote entrou, e para quem eles foram?" leva dois dias para ser respondida, com três versões diferentes da resposta.
Rastreabilidade não se prova com o campo preenchido. Prova-se tentando usar. Por isso este artigo tem duas partes: como montar a árvore de lotes do fornecedor ao cliente, e como fazer a simulação de recall que mostra se ela funciona antes que você precise dela de verdade.
O que é rastreabilidade (e o que não é)
Rastreabilidade é a capacidade de reconstruir o histórico de uma unidade de produto: de onde vieram os insumos, por quais etapas ela passou e para onde foi entregue. Alguns termos vizinhos costumam ser usados como sinônimos, e não são:
| Termo | O que é | Onde costuma confundir |
|---|---|---|
| Identificação | Saber o que é o produto e em que situação está (aprovado, bloqueado, em análise) | Etiqueta com lote é identificação; ligar esse lote aos insumos e ao cliente é rastreabilidade |
| Rastreabilidade | Reconstruir o caminho do lote para trás e para frente | Achar que o ERP faz sozinho — ele só liga o que alguém apontou |
| Retirada | Recolher o produto ainda na cadeia (distribuidor, loja), antes do consumidor | Tratada como recall, com comunicação pública desnecessária |
| Recall (recolhimento) | Retirar do mercado produto que já chegou ao consumidor, com aviso público e às autoridades | Feito "por garantia" sobre toda a produção do mês, porque a rastreabilidade não delimita o escopo |
| Bloqueio | Segregar o produto ainda dentro da empresa | Esquecer o bloqueio do estoque interno enquanto se corre atrás do que já saiu |
A última coluna da linha do recall é o argumento financeiro mais forte para investir em rastreabilidade: quem não consegue delimitar o escopo recolhe muito mais do que precisava.
O que a norma e a lei pedem
| Referência | O que pede |
|---|---|
| ISO 9001, 8.5.2 | Identificar as saídas e o seu status; quando a rastreabilidade for um requisito, controlar a identificação única e reter a informação documentada necessária para rastrear |
| ISO 9001, 8.7 | Controlar saídas não conformes — inclusive as detectadas depois da entrega, o que inclui recolher |
| ISO 22000, 8.3 e 8.9.5 | Sistema de rastreabilidade que identifique o material recebido e o primeiro destino do produto, com verificação periódica; programa de retirada e recolhimento com eficácia verificada, por exemplo por simulação |
| BRCGS e outros protocolos GFSI | Teste de rastreabilidade ao menos anual, com conciliação de quantidade; o BRCGS pede rastreabilidade completa em até 4 horas |
| IATF 16949, 8.5.2.1 | Plano de rastreabilidade documentado, proporcional ao risco do produto e às exigências do cliente automotivo |
| Código de Defesa do Consumidor, art. 10 | O fornecedor que souber da periculosidade de um produto já colocado no mercado deve comunicar imediatamente às autoridades e aos consumidores |
Para alimentos, medicamentos, cosméticos e produtos para saúde, a Anvisa tem regras próprias de recolhimento, com comunicação obrigatória e plano de ação. Confira sempre a norma vigente para a sua categoria antes de escrever o procedimento — os prazos e os formulários mudam.
A árvore de lotes: um passo para trás, um passo para frente
O princípio clássico da rastreabilidade na cadeia de alimentos é simples: cada elo precisa saber de quem recebeu e para quem entregou. Dentro da empresa, isso vira uma árvore com quatro camadas, e cada ligação entre elas depende de um registro específico:
- Matéria-prima e embalagem → lote interno. No recebimento, o lote do fornecedor é anotado e ligado à nota fiscal de entrada. É aqui que a qualificação de fornecedores ajuda: fornecedor sem lote legível na embalagem é fornecedor que precisa ser desenvolvido.
- Lote interno → ordem de produção. O apontamento de consumo diz quais lotes de insumo entraram em cada ordem, e em que quantidade. É o registro que mais falha, porque é feito no chão de fábrica, com pressa.
- Ordem de produção → lote de produto acabado. A regra mais segura é um lote por ordem, ou por turno, ou por troca de lote de insumo crítico — o que for menor.
- Lote de produto → nota fiscal → cliente. A expedição registra quais lotes saíram em cada nota. "Saiu do estoque pelo sistema" não basta se a separação física pegou outro palete.
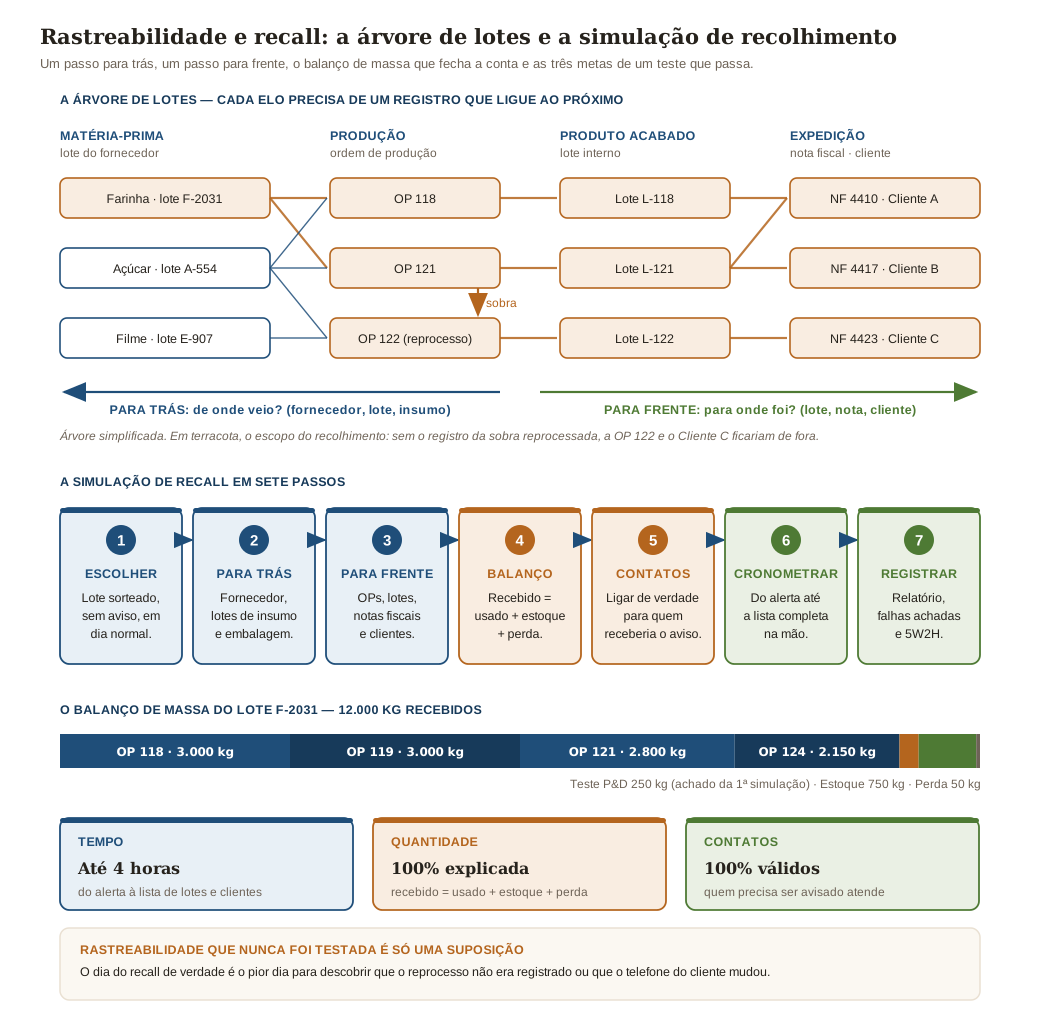
A corrente quebra sempre nos mesmos quatro pontos. Reprocesso — a sobra de massa, o produto fora de especificação que volta para a linha — carrega os lotes de origem para o lote novo, e quase nunca é registrado. Mistura em silo, tanque ou moega junta lotes de insumo sem fronteira clara. Fracionamento divide um lote em vários sem guardar a ligação. E a devolução de cliente volta para o estoque com etiqueta nova. Regra prática: todo lote que recebe reprocesso ou mistura herda todos os lotes de origem. Isso aumenta o escopo de um eventual recall — e é exatamente o escopo correto.
Como montar em seis passos
- Defina a unidade de lote de cada item: por ordem, por turno, por dia ou por troca de insumo. Lote de um mês inteiro não é rastreabilidade, é arquivo.
- Torne o lote do fornecedor obrigatório no recebimento, sem o qual o material não é liberado para uso.
- Aponte o consumo por ordem de produção, com lote e quantidade, no momento do uso — não no fim do turno, de memória.
- Crie a regra de reprocesso e mistura por escrito, no POP da etapa, com o campo próprio no formulário.
- Ligue lote e nota fiscal na expedição, conferindo o lote físico do palete com o que o sistema baixou.
- Mantenha a lista de contatos de recall: clientes, transportadoras, fornecedores críticos, autoridades — com nome, telefone e e-mail revisados pelo menos a cada seis meses.
Os registros desses seis passos são documentos do SGQ e seguem as regras de controle de documentos e registros: tempo de retenção pelo menos igual ao prazo de validade do produto somado ao tempo que ele pode ficar no mercado.
A simulação de recall em sete passos
- Escolha o lote sem aviso. Sorteie uma matéria-prima ou um lote de produto de dois a seis meses atrás, num dia normal de operação. Simulação marcada com antecedência mede a preparação, não o sistema.
- Rastreie para trás: fornecedor, lotes de insumo e de embalagem que entraram.
- Rastreie para frente: ordens de produção, lotes de produto, notas fiscais, clientes e quantidades.
- Feche o balanço de massa: recebido = consumido + estoque + perdas registradas + amostras.
- Teste os contatos: ligue de verdade para dois ou três clientes da lista — avisando que é teste — e confirme que a pessoa certa atende.
- Cronometre do alerta até ter a lista completa de lotes, quantidades e clientes nas mãos.
- Registre e trate: relatório com tempo, balanço, falhas encontradas e um plano 5W2H para cada falha. Falha grave vira não conformidade, com análise de causa.
Exemplo resolvido: 12 toneladas de farinha
Uma indústria de biscoitos recebe um aviso do moinho: o lote de farinha F-2031, com 12.000 kg entregues à fábrica, apresentou resultado fora do limite em análise de micotoxina feita pelo próprio fornecedor. A empresa decide usar o caso como simulação, sem avisar as áreas.
Na primeira tentativa, a resposta levou 9 horas e 40 minutos, e o balanço não fechou:
| Destino do lote F-2031 | Quantidade | Situação na 1ª simulação |
|---|---|---|
| OP 118 | 3.000 kg | Encontrado pelo apontamento |
| OP 119 | 3.000 kg | Encontrado pelo apontamento |
| OP 121 | 2.800 kg | Encontrado — mas a sobra de massa foi reprocessada na OP 122, sem registro |
| OP 124 | 2.150 kg | Encontrado pelo apontamento |
| Estoque | 750 kg | Bloqueado na hora |
| Perda de processo | 50 kg | Registrada |
| Sem destino | 250 kg | Achado depois de 6 horas: teste de receita de P&D, sem apontamento |
| Total | 12.000 kg | 97,9% explicado na primeira contagem |
A simulação mostrou três falhas. O reprocesso não tinha registro, e só apareceu porque um supervisor lembrou — sem ele, a OP 122 e um cliente inteiro ficariam fora do escopo. O setor de desenvolvimento retirava insumo do estoque sem apontamento. E, dos nove clientes que receberam os lotes, dois tinham contato desatualizado: um comprador havia saído da empresa.
As ações foram objetivas: campo de reprocesso no formulário da mistura, requisição formal para retiradas de P&D e revisão semestral da lista de contatos na auditoria interna. Três meses depois, uma nova simulação partindo de outro insumo levou 2 horas e 50 minutos, com 100% da quantidade explicada e todos os contatos válidos.
Os 7 erros que fazem a rastreabilidade falhar no dia do recall
| Erro | O que acontece | Como corrigir |
|---|---|---|
| Nunca simular | A falha aparece no recall real, com cliente e autoridade esperando | Simulação anual, sem aviso, com relatório |
| Lote grande demais | O escopo do recolhimento vira a produção de semanas | Lote por ordem, turno ou troca de insumo crítico |
| Reprocesso sem registro | Lotes contaminados ficam fora do escopo | Campo obrigatório e regra de herança de lotes |
| Apontamento de memória no fim do turno | Consumo atribuído à ordem errada | Apontar no momento do uso, no ponto de uso |
| Confiar só na baixa do sistema | O palete físico que saiu não é o que o ERP baixou | Conferência do lote físico na expedição |
| Balanço de massa ignorado | "Achamos os clientes" com parte do lote ainda invisível | Só encerrar o teste com 100% explicado |
| Lista de contatos velha | O aviso não chega a quem precisa agir | Revisão semestral e teste de ligação na simulação |
Fora da indústria de alimentos
O método é o mesmo, muda o objeto rastreado. Em hospitais e clínicas, o lote do material implantável, do medicamento e do ciclo de esterilização precisa chegar ao prontuário do paciente. Em laboratório, o lote de reagente e o equipamento precisam chegar a cada resultado emitido. E em qualquer empresa que mede, existe a rastreabilidade inversa que quase ninguém pratica: quando um instrumento reprova na calibração, é preciso saber quais lotes ou laudos foram liberados com ele desde a última calibração aprovada.
Três indicadores resumem a saúde do sistema: tempo da última simulação, percentual da quantidade explicada no balanço e percentual de contatos válidos. Leve os três para a análise crítica, junto com as falhas encontradas. E, se um problema com cliente chegar a exigir recolhimento, a investigação completa segue o roteiro do relatório 8D, em que a contenção só vale se estiver verificada — e verificar contenção, na prática, é rastrear.
📌 Nota de versão: a ISO 9001 vigente continua sendo a de 2015, e a numeração citada (8.5.2 e 8.7) é dessa edição. A revisão de 2026 tem publicação prevista para setembro de 2026, com transição de três anos. Quando a nova edição sair, confira a redação final antes de atualizar o seu procedimento.
Fontes e referências oficiais
O conteúdo acima é a minha leitura prática de quem implanta e audita sistemas de gestão há 15 anos — mas requisito se confere no texto oficial. Consulte as fontes abaixo quando precisar da redação exata ou da edição vigente:
- ISO — ISO 9001, gestão da qualidade — página oficial com escopo e edição vigente (requisitos 8.5.2 e 8.7, citados no artigo).
- ISO — ISO 22000, segurança de alimentos — página oficial da norma que exige sistema de rastreabilidade e programa de retirada e recolhimento com eficácia verificada.
- BRCGS — site oficial do protocolo de segurança de alimentos que exige teste de rastreabilidade com conciliação de quantidade.
- IATF Global Oversight — IATF 16949 — site oficial da norma automotiva, com requisito específico de plano de rastreabilidade.
- Planalto — Código de Defesa do Consumidor (Lei 8.078/1990) — texto compilado, com o art. 10 sobre comunicação de produtos perigosos já colocados no mercado.
- Anvisa — alimentos — ponto de partida para a regulamentação sanitária vigente, incluindo as regras de recolhimento.
- ABNT — catálogo de normas — onde adquirir a versão brasileira (ABNT NBR ISO) das normas citadas, em português.
Perguntas frequentes
Qual a diferença entre rastreabilidade, recall e retirada de produto?
Rastreabilidade é a capacidade de reconstruir o histórico de um lote: de onde vieram os insumos, por onde passou e para quem foi entregue. Recall (recolhimento) é a ação de retirar do mercado um produto que já chegou ao consumidor, com comunicação pública e às autoridades. Retirada é recolher o produto ainda na cadeia — distribuidor, atacado, loja — antes de chegar ao consumidor final. A rastreabilidade é o que permite fazer as outras duas com escopo preciso, em vez de recolher tudo.
De quanto em quanto tempo devo fazer a simulação de recall?
No mínimo uma vez por ano, e sempre que houver mudança relevante no processo ou no sistema de registro — troca de ERP, nova linha, novo tipo de reprocesso. Normas de segurança de alimentos como a ISO 22000 exigem verificar a eficácia do programa de recolhimento, e protocolos como o BRCGS pedem teste pelo menos anual. Empresas com muitas linhas costumam alternar: um teste por semestre, cada um partindo de uma matéria-prima diferente.
O que é balanço de massa na simulação de recall?
É a conciliação de quantidade do lote testado: tudo o que foi recebido precisa estar explicado em consumo nas ordens de produção, estoque atual, perdas registradas e amostras. Se a conta não fecha, existe produto do lote em algum lugar que o sistema não enxerga — e, num recall real, é exatamente esse produto que fica no mercado. A meta é 100% da quantidade explicada, com tolerância só para perdas de processo conhecidas e registradas.
Empresa de serviços ou da área da saúde também precisa de rastreabilidade?
Precisa, com outro objeto. Em hospitais e clínicas, rastreia-se o lote de material implantável, de medicamento e do processamento de materiais até o paciente. Em laboratório, o lote de reagente e o instrumento até cada resultado emitido. Em serviços técnicos, o instrumento de medição até os laudos em que foi usado. A ISO 9001 (8.5.2) só obriga quando a rastreabilidade é um requisito — do cliente, da lei ou da própria empresa —, mas nesses setores quase sempre é.